




WORKS
実績紹介
メーカーから部品が出ず、海外からも取り寄せられず、ほかの会社でも断られていた古い海外製トラックのV型エンジンのギヤを、現物だけを頼りに測って3Dデータに起こし、歯車の形を割り出して作り直しました。材料から熱処理・歯の研削まで一貫して手配し、ご依頼から約3か月で納めています。
2026.11.19
部品も図面もない古い海外製トラックのギヤを、現物を測って作り直しました
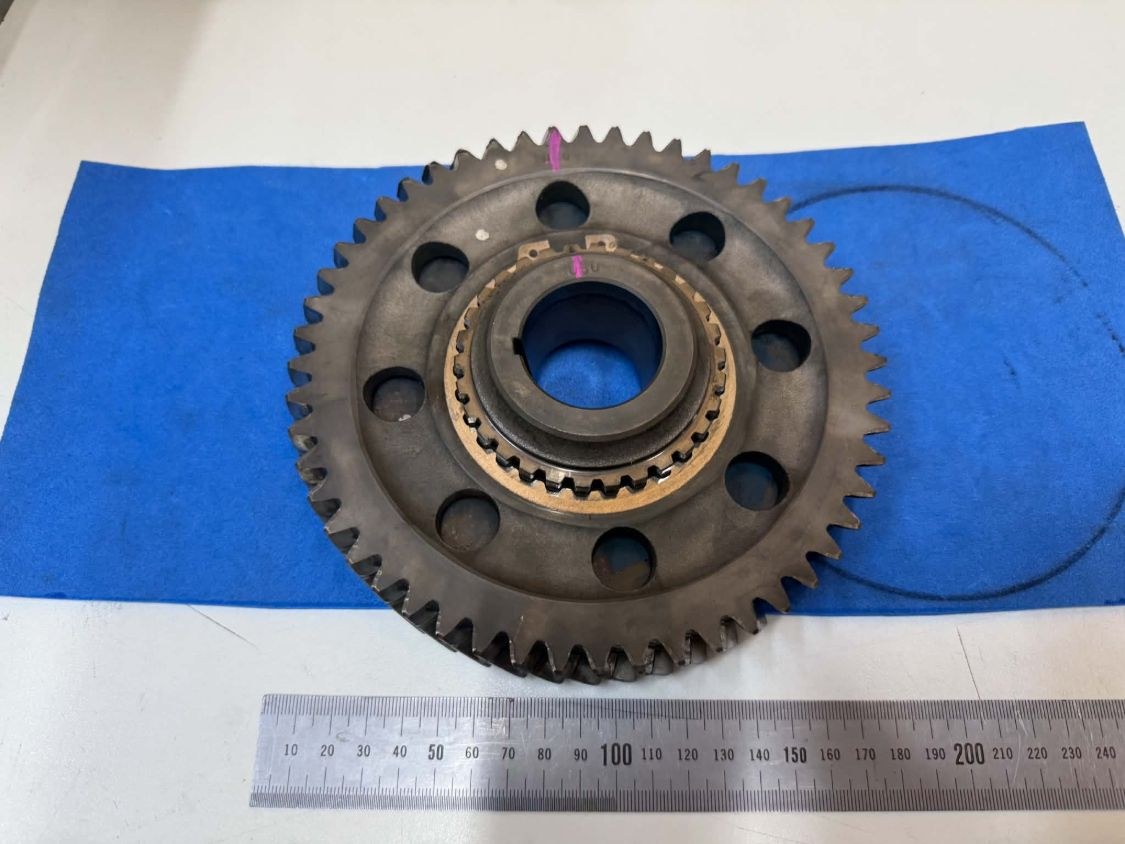
| 内容 | 古い海外製トラックのV型エンジンに使われていたギヤの復元製作(大阪のお客様から、運送会社様のトラック用) |
|---|---|
| 納期 | ご依頼から約3か月(2026年6月〜9月) |
図面
なし(使っていたギヤの現物のみ)
熱処理
浸炭焼入れ(HRC58以上)
仕上げ
歯の研削(歯研)、中心穴のテーパー部の内面研削
数量
1個
進め方
現物の測定・3Dデータ化 → 歯車の形の割り出し → 3Dモデルをお客様に確認 → 材料 → 旋盤 → 歯切り → 浸炭焼入れ → 歯研 → 内面研削・ワイヤーカット
課題
大阪のお客様から、運送会社様のトラックに使われているギヤのご相談でした。
- 古い海外製のトラックで、メーカーから部品が出ない
- 海外からの取り寄せもできない
- ほかの加工会社にも断られていた
- 図面はなく、手元にあるのは使っていたギヤの現物だけ

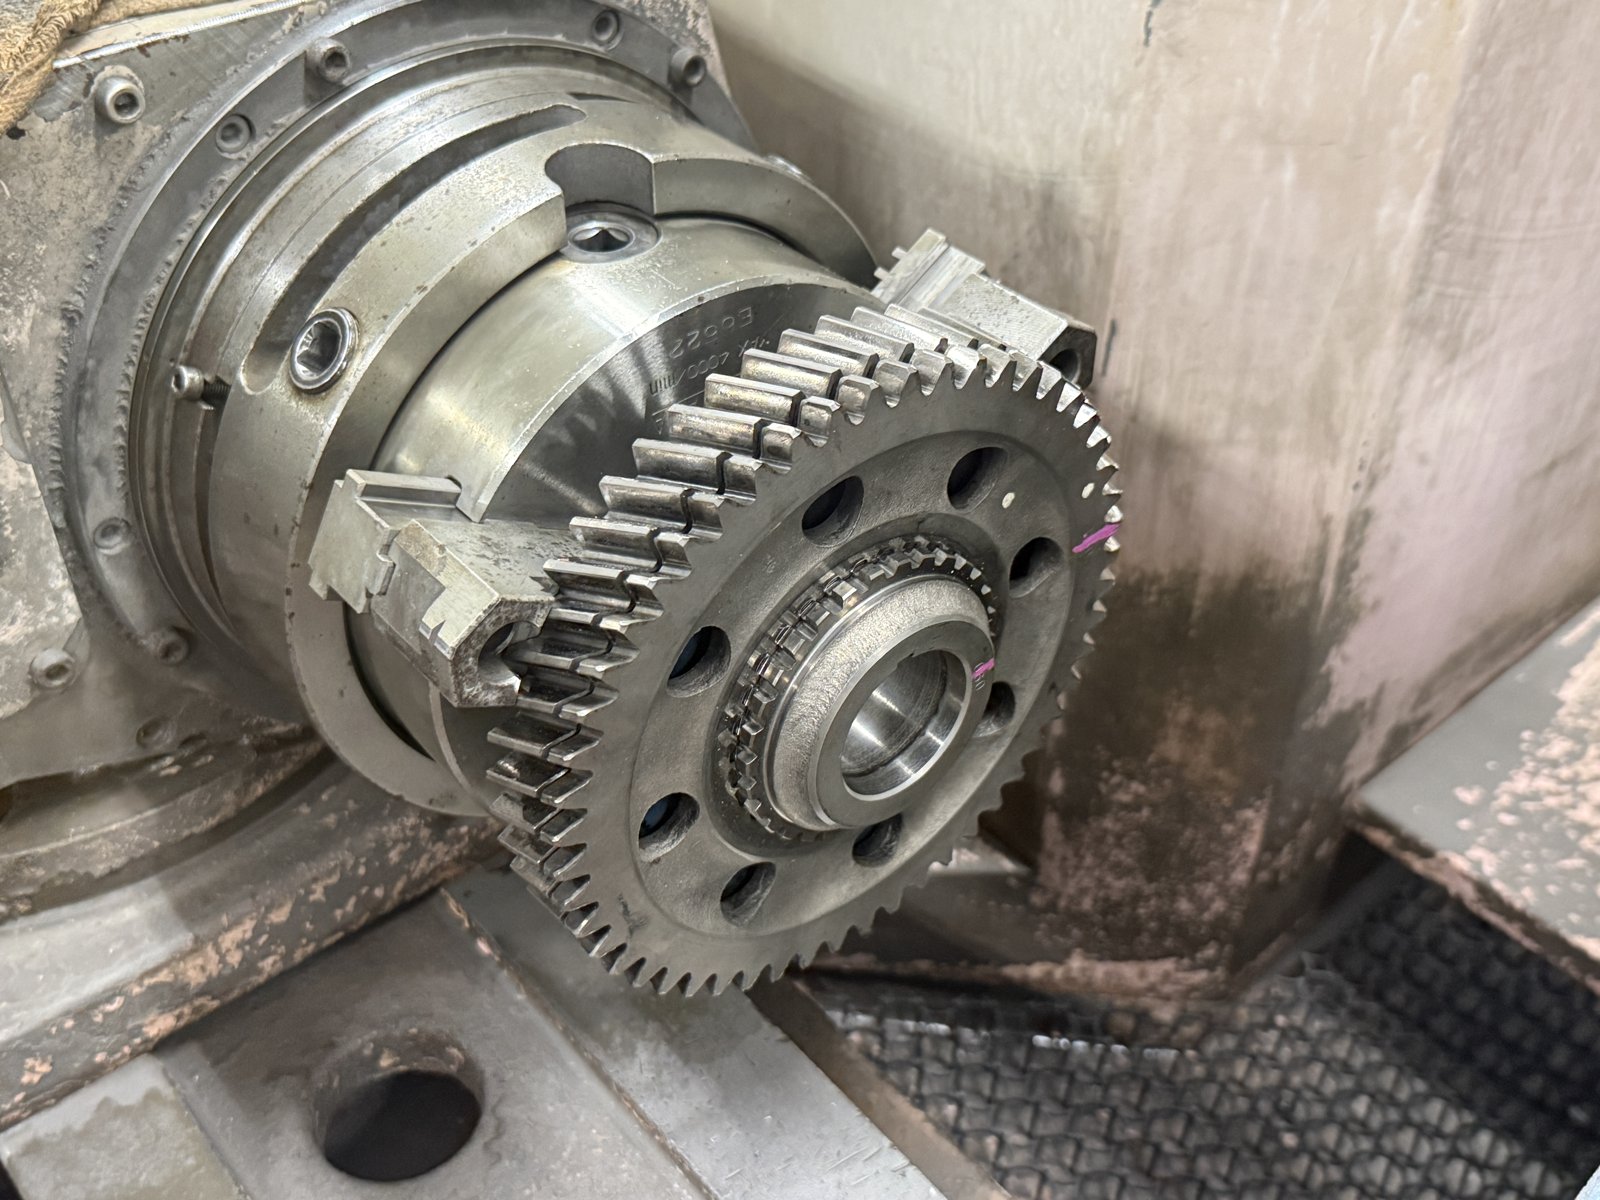
お預かりした現物のギヤ(斜めから)
工夫したこと
- 現物を測って、形を取り戻す:図面が無いので、使っていたギヤそのものを測ることから始めました。ギヤ以外の形は一つひとつ採寸して3Dデータに起こし、歯の部分は、歯車を専門に扱う協力工場と一緒に、現物の歯を測って歯車の形(諸元)を割り出しました。
- 作る前に3Dモデルで確かめる:起こした3Dモデルは、材料を切る前にお客様に確認していただきました。
- 熱処理と研削で強さと精度を出す:浸炭焼入れ(表面だけを硬くする熱処理・HRC58以上)のあと、歯を研削して仕上げました。軸に組み付ける中心穴のテーパー部は、内面研削とワイヤーカットで仕上げました。
- 専用の治具を作り、当社で保管:加工の基準を出すための治具を作りました。この治具は当社で保管しているので、同じギヤが必要になったときも、もう一度作れます。
結果
ご依頼から約3か月で、測って起こした3Dデータのとおりにギヤを作り直して納めました。加工用の治具は当社で保管しているので、次に同じギヤが必要になったときも、もう一度作れます。
この事例から言えること
図面が無く、海外製でメーカーから部品が出ない歯車でも、現物があれば、測って形を取り戻し、作り直せる場合があります。一度データにした部品は、同じものを繰り返し作れます。
よくある質問
Q. 図面がなく、現物しかありません。相談できますか?
A. はい。まず写真と、分かる範囲の寸法・使われている機械やエンジンを教えてください。進め方をご説明したうえで現物をお預かりし、現物を拝見してからお見積りします。
Q. 一度作ったギヤを、また頼めますか?
A. はい。この事例では加工用の治具を当社で保管しているので、同じものをもう一度作れます。
同様の加工のご相談
図面の無いギヤ・メーカーから出ない部品は、現物の写真だけでもご相談ください。現物の写真は、お問い合わせのページから付けて送れます。リバースエンジニアリングの進め方は、リバースエンジニアリングのページをご覧ください。